uygulanırken sık karşılaşılan arızaların temel neden analizi](https://cdn.globalso.com/customizedfasteners/page_banner041.jpg)
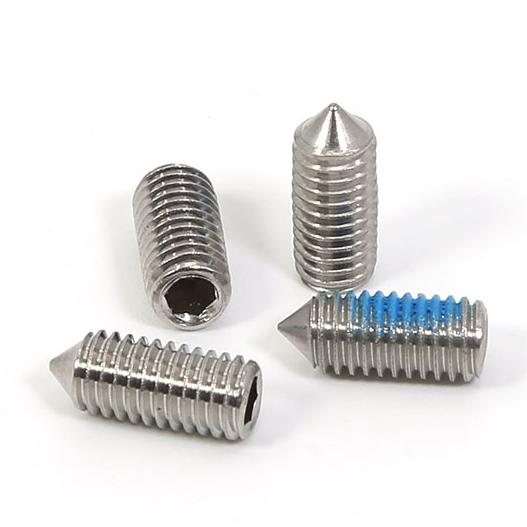
Ayar vidaları(Ayrıca ayar vidaları olarak da adlandırılırlar) mekanik iletim, otomasyon ekipmanları ve alet donanımlarında temel konumlandırma ve şaft kilitleme amaçlarına hizmet ederler. Saha mühendisleri sıklıkla kayma, gevşeme, şaft yüzeyinde hasar veya vida kırılması gibi beklenmedik arızalarla karşılaşırlar. Sorunların çoğu hammadde kusurlarından değil, yanlış uç tipi seçimi, yanlış tork ayarı veya uygulama sırasında alt tabaka uyumsuzluğundan kaynaklanır.ayar vidaları.
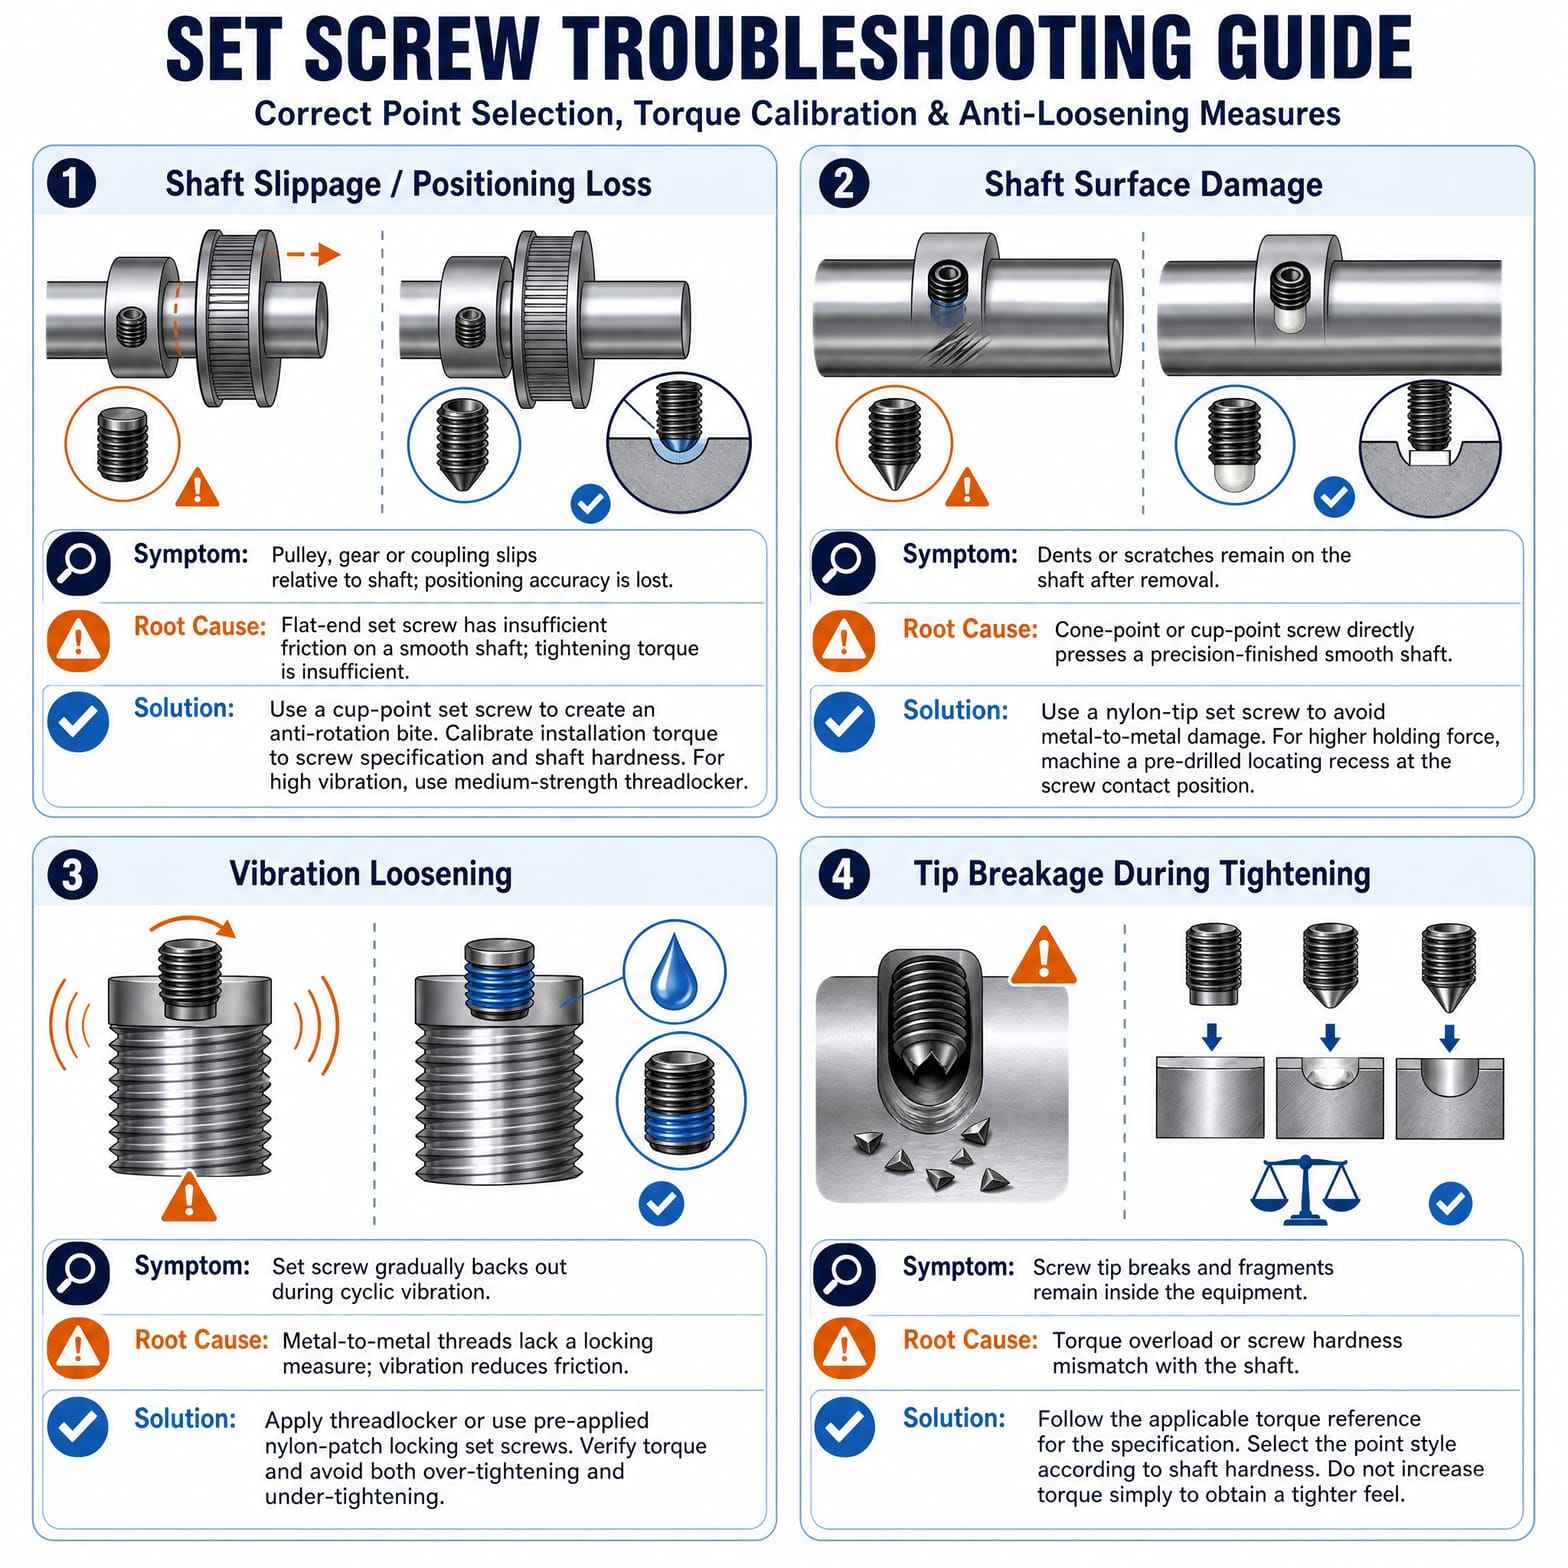
Arıza 1: Vida kayıyor, mil konumundan dönüyor
FenomenKısa bir alıştırma sürecinden sonra, sabitlenmiş kasnak, dişli veya kaplin şafta göre kaymaya başlar ve konumlandırma doğruluğunu kaybeder.
Ana neden:
- Yanlış uç tipi seçimi: düz uçayar vidalarıTitreşim yükü altında pürüzsüz şaft yüzeyinde yeterli kaymayı önleyici sürtünme sağlayamaz.
- Yetersiz sıkma torku.
Pratik çözüm: Fincan noktasına geçayar vidalarıİçbükey ucu, dönmeyi önleyici kilitleme için şaft yüzeyinde mikro girintiler oluşturur. Montaj torkunu vida boyutuna ve şaft sertliğine göre kalibre edin. Yüksek titreşimli senaryolar için orta mukavemetli diş kilitleyici ekleyin.
Arıza 2: Mil yüzeyi ciddi şekilde ezilir/oyulur.
FenomenSökme işleminden sonra, milin dış yüzeyinde belirgin çukurlar ve çizikler oluşur; milin yeniden kullanım hassasiyeti önemli ölçüde düşer.
Ana neden: Konik uçlu veya çanak uçluayar vidalarıÖnceden işlenmiş konumlandırma çukurları bulunmayan yüksek hassasiyetli işlenmiş millerde kullanılırlar. Sert vida ucu, doğrudan pürüzsüz mil yüzeyine baskı yapar.
Pratik çözümYüzeyi işlenmiş, konumlandırma çukuru bulunmayan hassas miller için yumuşak uçlu naylon ped tercih edin.ayar vidalarıMetal-metal sürtünmesinden kaynaklanan ezilme hasarını önlemek için. Yüksek kilitleme kuvveti gerekiyorsa, şaft üzerinde ilgili ayar vidası konumuna küçük konumlandırma çukurları açın.
Arıza 3: Sürekli titreşim altında ayar vidaları kendiliğinden gevşiyor.
Fenomen: Döngüsel titreşimle çalışan ekipman;ayar vidalarıYavaş yavaş gevşer ve geri çıkar, bu da konumlandırma hatasına neden olur.
Ana neden: Saf metal-metal dişli bağlantıda kilitleme mekanizması bulunmaz; döngüsel titreşim, dişler arasındaki statik sürtünmeyi ortadan kaldırır.
Pratik çözümVida kilitleme bileşiği kullanın; veya naylon ön kaplamalı gevşeme önleyici malzeme seçin.ayar vidalarıTork değerini tekrar kontrol edin, hem aşırı sıkmaktan hem de gevşek sıkmaktan kaçının.
Arıza 4: Montaj sırasında ayar vidasının ucu kırıldı.
FenomenVida sıkılırken vida ucu kırıldı; kırık parça montaj boşluğunda kaldı ve çıkarılması zorlaştı.
Ana nedenAşırı torklama; veya sivri uçlu/konik uçlu vida kullanımıayar vidalarıMalzeme sertliği vida sertliğinden çok daha düşük olan miller üzerine.
Pratik çözüm: Vida boyutuna uygun tork referans değerini takip edin. Farklı şaft sertlikleri için uygun uç geometrisini seçin. Daha iyi bir kilitleme hissi için maksimum torku körü körüne uygulamayın.
Ayar vidaları için ön sipariş doğrulama kontrol listesi
Toplu siparişi onaylamadan önceayar vidalarıŞu dört kontrolü yapın:
- Çalışma amacını doğrulayın: saf konumlandırma, dönme önleyici kilitleme veya eksenel yer değiştirmeyi önleme; buna göre uç stilini seçin (kase / düz / köpek ucu / naylon uç).
- Mil yüzeyinin gereksinimlerini değerlendirin: girintiye izin verilmeli mi, yoksa orijinal pürüzsüz yüzey korunmalı mı?
- Çalışma koşullarındaki titreşim seviyesini değerlendirin ve gevşemeyi önleyici işlem gerekip gerekmediğine karar verin.
- Seri üretime geçmeden önce, gerçek bir şaft numunesi üzerinde montaj performansını test edin.
Son özet
Ayar vidalarıGörünüşte basit, küçük bağlantı elemanları olsalar da, uç geometrisi, tork ayarı ve şaft malzemesi uyumu, tüm ekipmanın güvenilirliğini doğrudan belirler. Proje ekipleri, genel amaçlı bağlantı elemanları seçmek yerine, tasarım aşamasında uygulama gereksinimlerini açıkça tanımlamalıdır.ayar vidalarıSadece diş boyutuna göre. Hedeflenen özellik önerisi için şaft malzemesi ve çalışma koşulu parametrelerini bağlantı elemanı tedarikçileriyle paylaşın.
Yayın tarihi: 24 Ağustos 2026